Im Jahr 2023 sollen weltweit rund 14 Millionen Elektroautos verkauft werden, wie Experten schätzen. Da gibt es in Sachen Motorherstellung viel zu tun, mit steigender Tendenz.
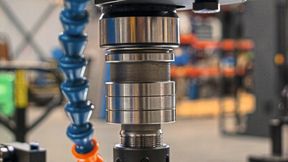
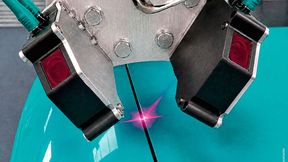
Mit einem produktiven Laserschweißprozess von Emag Lasertec können Fügearbeiten an gebauten Rotorwellen von Elektromotoren erfolgen. Die Maschine heißt ELC6 und wird auf der EMO Hannover gezeigt. Dabei rotiert das Werkstück um das Schweißsystem herum.
(Bild: Emag Lasertec)
Der Anteil von Elektroautos am gesamten Markt beträgt nach obiger Schätzung bereits fast ein Fünftel. In der Folge rückt die möglichst produktive Herstellung zentraler Bauteile des Elektromotors in den Fokus. Dazu gehört etwa die Rotorwelle. Emag Lasertec setzt dafür aktuell mit der Laserschweißmaschine ELC 6 ein Zeichen, heißt es. Denn in dieser Maschine werden Füge-, Vorwärm- und Schweißprozess an einer gebauten Rotorwelle kompakt zusammengeführt, wobei das Rundtischsystem die Taktzeiten verkürzt. Wie das geht, zeigt man im Rahmen der EMO Hannover 2023 in Halle 17. Hier erfahren Sie schon heute, was es damit auf sich hat ...
Führende Automobilhersteller setzen auf die ELC
Große Freiheit beim Design der Komponenten, dazu ein besonders niedriges Gewicht und sinkende Werkstoffkosten angesichts ihrer hohlen Bauform – das sind die Forderungen für gebaute Rotorwellen, die auf dem Vormarsch in der E-Mobilität sind, wie Emag Lasertec registriert. Gleichzeitig müsse dieses „Herzstück“ des Elektromotors besonders hohe Belastungen aushalten. Denn es herrschen zum Teil Drehzahlen bis maximal 20.000 Umdrehungen pro Minute. Im Vergleich zu einer Nockenwelle im Verbrenner ist dieser Wert um ein Vielfaches höher! So geht es bei der Produktion von gebauten Rotorwellen immer um die Fertigungstoleranz – selbst minimale Unwuchten sind unbedingt zu vermeiden, denn sie würden die Lebensdauer des Motors gefährden. Zudem muss der Prozess zu einem hoch stabilen Bauteil führen.
Wie lässt sich also eine effiziente Produktion etablieren, die angesichts wachsender Stückzahlen aufgrund der Marktentwicklung dazu passt? Eine Antwort auf diese Frage führt direkt zur Idee von Emag Lasertec. Denn das Unternehmen mit Sitz in Heubach bei Aalen kann bereits heute auf eine Erfolgsgeschichte rund um das Laserschweißen, das beim „Bauen“ der zweiteiligen Rotorwelle unverzichtbar ist, zurückblicken, wie es heißt. Alle führenden Automobilhersteller sollen die dazugehörigen Anlagen mit dem Kürzel „ELC“ (Emag Laser Cell) in verschiedenen Anwendungsbereichen im Einsatz haben. Ganz entscheidend für den Erfolg sei dabei eine hohe Kompetenz als Systemanbieter. Doch Emag Lasertec kennt den gesamten Produktionsablauf der jeweiligen Bauteile und entwickelt auf dieser Basis die vollständige Prozesskette aus dem Baukasten. Auf Anwenderseite sei die Planung von neuen – oder die Erweiterung von bestehenden – Produktionsstätten deshalb massiv vereinfacht.
Alle Rotorbearbeitungsschritte laufen dynamisch ab
Die Laserschweißzelle ELC 6 steht dabei also im Mittelpunkt. Es handelt sich um eine produktive Anlage für die Zusammenführung der zwei Bauteilhälften für den Rotor von Elektromotoren, wobei das Teilehandling und eben das Vorwärmen und Schweißen im schnellen Wechsel – und wegen des Rundtischs – perfekt aufeinander abgestimmt ablaufen, wie der EMO-Aussteller erklärt. Die exakt dosierbare aber konzentrierte Energie des Laserstrahls erlaube eine hohe Schweißgeschwindigkeit bei minimalen Verzügen am geschweißten Bauteil. Ein Blick auf die Details offenbare die Leistungsfähigkeit der Maschine, die speziell für Powertrain-Bauteile mit Rundnähten entwickelt wurde. Folgendermaßen läuft das dann ab:
Bevor die Einzelteile in die ELC 6 eingelegt werden, erfolgt die Laserreinigung der Werkstücke. Dafür gebe es die Laserreinigungsmaschine LC 4 an, die sich optimal mit der ELC 6 verketten ließe und somit eine nahtlose Linienintegration gewährleiste;
Im nächsten Schritt geht es ums Vorwärmen und Fügen. Dabei sorgt die Induktionstechnik zunächst für eine ideale Bearbeitungstemperatur am Bauteil, bevor die beiden Komponenten zusammengefügt werden;
Vor dem Schweißen erfolgt noch eine Prüfung der Schweißnahtlage und eine Nachregelung der Bauteilposition. Dabei wird die Kontur präzise gescannt und die Daten der Schweißoptik sowie den NC-Achsen mitgeteilt;
Beim nachfolgenden Schweißprozess rotiert das vertikal stehende Werkstück, während die Laseroptik nur radial zur Schweißstelle hin bewegt wird. Das Schweißen vollzieht sich also quasi von der Seite an der Rundnaht. Ein Pyrometer kontrolliert dabei die Prozesstemperatur;
Nach dem Schweißen wird das Teil per Schwenkbewegung des Rundtischs aus der Maschine heraustransportiert und per Roboterzugriff entladen.
Am Ende steht das individuelle Schweißsystem parat
Insgesamt laufe diese Art des Rotorschweißens sehr schnell ab – unter anderem auch deshalb, weil die Maschine mit ihrem Rundtisch während des Schweißens (und somit hauptzeitparallel) be- und entladen werde. Auch erfolgen die einzelnen Teilprozesse, wie gesagt, perfekt getaktet. Dabei gewährleistet das Prinzip „feststehende Optik/bewegtes Werkstück“ eine hohe Betriebssicherheit. Darüber hinaus legt Emag Lasertec dieses System mit Blick auf Technik, Ausbringung und Automatisierung sehr flexibel aus, wobei sich Werkstücke bis zu einer maximalen Höhe von 300 Millimetern in der ELC 6 bearbeiten lassen. Doch das ist nicht alle. Denn die Maschinenbauer haben auch für das nachfolgende Fügen von Rotorwelle und Rotorblechpaket sowie für das hochpräzise Überdrehen dieses Pakets bereits diverse Lösungen entwickelt. Gleiches gilt für das Drehen, Verzahnen und Schleifen der beiden Rotorwellen-Einzelteile vor dem Verschweißen das passende Know-how. Bei der Automationstechnologie, die den Transport zwischen den Maschinen sicherstellt, passt sich Emag übrigens den Vorstellungen der Kunden an. Es kommen zum Beispiel Linienportale, Stapelzellen, Stauförderbänder oder das Emag-Trackmotion-System zum Einsatz. In jedem Fall profitiere das Gesamtsystem von der Einheitlichkeit der eingesetzten Maschinen mit harmonierenden Schnittstellen.
Stand: 08.12.2025
Es ist für uns eine Selbstverständlichkeit, dass wir verantwortungsvoll mit Ihren personenbezogenen Daten umgehen. Sofern wir personenbezogene Daten von Ihnen erheben, verarbeiten wir diese unter Beachtung der geltenden Datenschutzvorschriften. Detaillierte Informationen finden Sie in unserer Datenschutzerklärung.
Einwilligung in die Verwendung von Daten zu Werbezwecken
Ich bin damit einverstanden, dass die Vogel Communications Group GmbH & Co. KG, Max-Planckstr. 7-9, 97082 Würzburg einschließlich aller mit ihr im Sinne der §§ 15 ff. AktG verbundenen Unternehmen (im weiteren: Vogel Communications Group) meine E-Mail-Adresse für die Zusendung von redaktionellen Newslettern nutzt. Auflistungen der jeweils zugehörigen Unternehmen können hier abgerufen werden.
Der Newsletterinhalt erstreckt sich dabei auf Produkte und Dienstleistungen aller zuvor genannten Unternehmen, darunter beispielsweise Fachzeitschriften und Fachbücher, Veranstaltungen und Messen sowie veranstaltungsbezogene Produkte und Dienstleistungen, Print- und Digital-Mediaangebote und Services wie weitere (redaktionelle) Newsletter, Gewinnspiele, Lead-Kampagnen, Marktforschung im Online- und Offline-Bereich, fachspezifische Webportale und E-Learning-Angebote. Wenn auch meine persönliche Telefonnummer erhoben wurde, darf diese für die Unterbreitung von Angeboten der vorgenannten Produkte und Dienstleistungen der vorgenannten Unternehmen und Marktforschung genutzt werden.
Meine Einwilligung umfasst zudem die Verarbeitung meiner E-Mail-Adresse und Telefonnummer für den Datenabgleich zu Marketingzwecken mit ausgewählten Werbepartnern wie z.B. LinkedIN, Google und Meta. Hierfür darf die Vogel Communications Group die genannten Daten gehasht an Werbepartner übermitteln, die diese Daten dann nutzen, um feststellen zu können, ob ich ebenfalls Mitglied auf den besagten Werbepartnerportalen bin. Die Vogel Communications Group nutzt diese Funktion zu Zwecken des Retargeting (Upselling, Crossselling und Kundenbindung), der Generierung von sog. Lookalike Audiences zur Neukundengewinnung und als Ausschlussgrundlage für laufende Werbekampagnen. Weitere Informationen kann ich dem Abschnitt „Datenabgleich zu Marketingzwecken“ in der Datenschutzerklärung entnehmen.
Falls ich im Internet auf Portalen der Vogel Communications Group einschließlich deren mit ihr im Sinne der §§ 15 ff. AktG verbundenen Unternehmen geschützte Inhalte abrufe, muss ich mich mit weiteren Daten für den Zugang zu diesen Inhalten registrieren. Im Gegenzug für diesen gebührenlosen Zugang zu redaktionellen Inhalten dürfen meine Daten im Sinne dieser Einwilligung für die hier genannten Zwecke verwendet werden. Dies gilt nicht für den Datenabgleich zu Marketingzwecken.
Recht auf Widerruf
Mir ist bewusst, dass ich diese Einwilligung jederzeit für die Zukunft widerrufen kann. Durch meinen Widerruf wird die Rechtmäßigkeit der aufgrund meiner Einwilligung bis zum Widerruf erfolgten Verarbeitung nicht berührt. Um meinen Widerruf zu erklären, kann ich als eine Möglichkeit das unter https://contact.vogel.de abrufbare Kontaktformular nutzen. Sofern ich einzelne von mir abonnierte Newsletter nicht mehr erhalten möchte, kann ich darüber hinaus auch den am Ende eines Newsletters eingebundenen Abmeldelink anklicken. Weitere Informationen zu meinem Widerrufsrecht und dessen Ausübung sowie zu den Folgen meines Widerrufs finde ich in der Datenschutzerklärung, Abschnitt Redaktionelle Newsletter.